8 trin til optimering af en variantfabrik I Danmark er nærmest alle administrative arbejdsgange og…
Senest opdateret 16. september 2026
Hvad er “familiekørsel” i produktion?
Familiekørsel handler om, at vi afvikler vores produktionsordrer i “den mest optimale rækkefølge”.
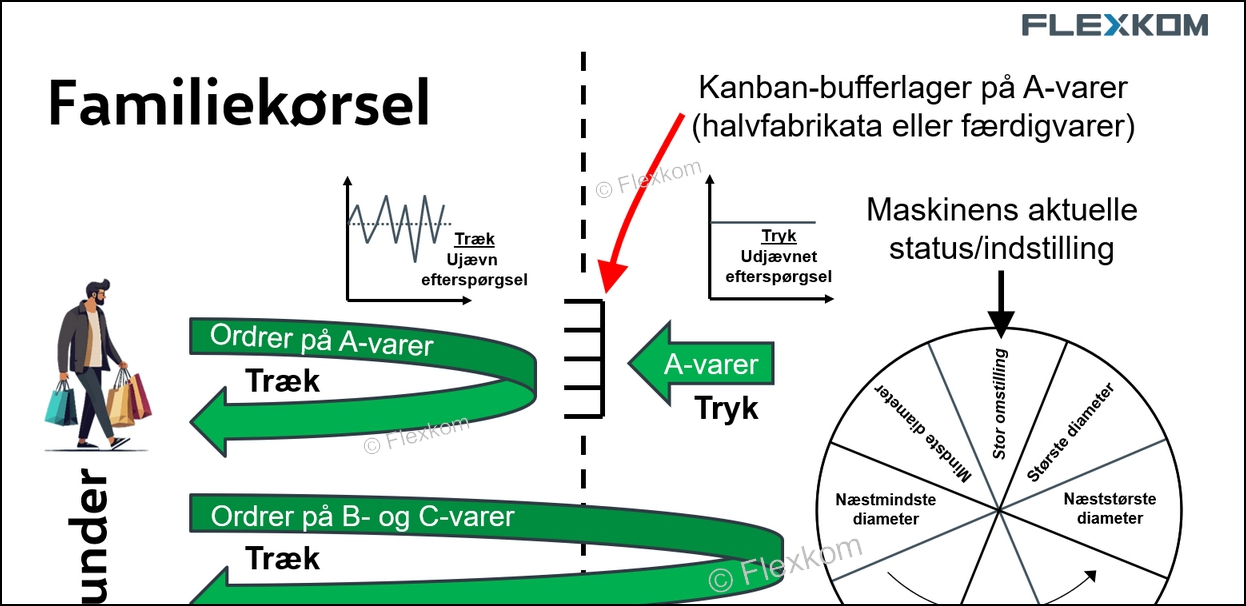
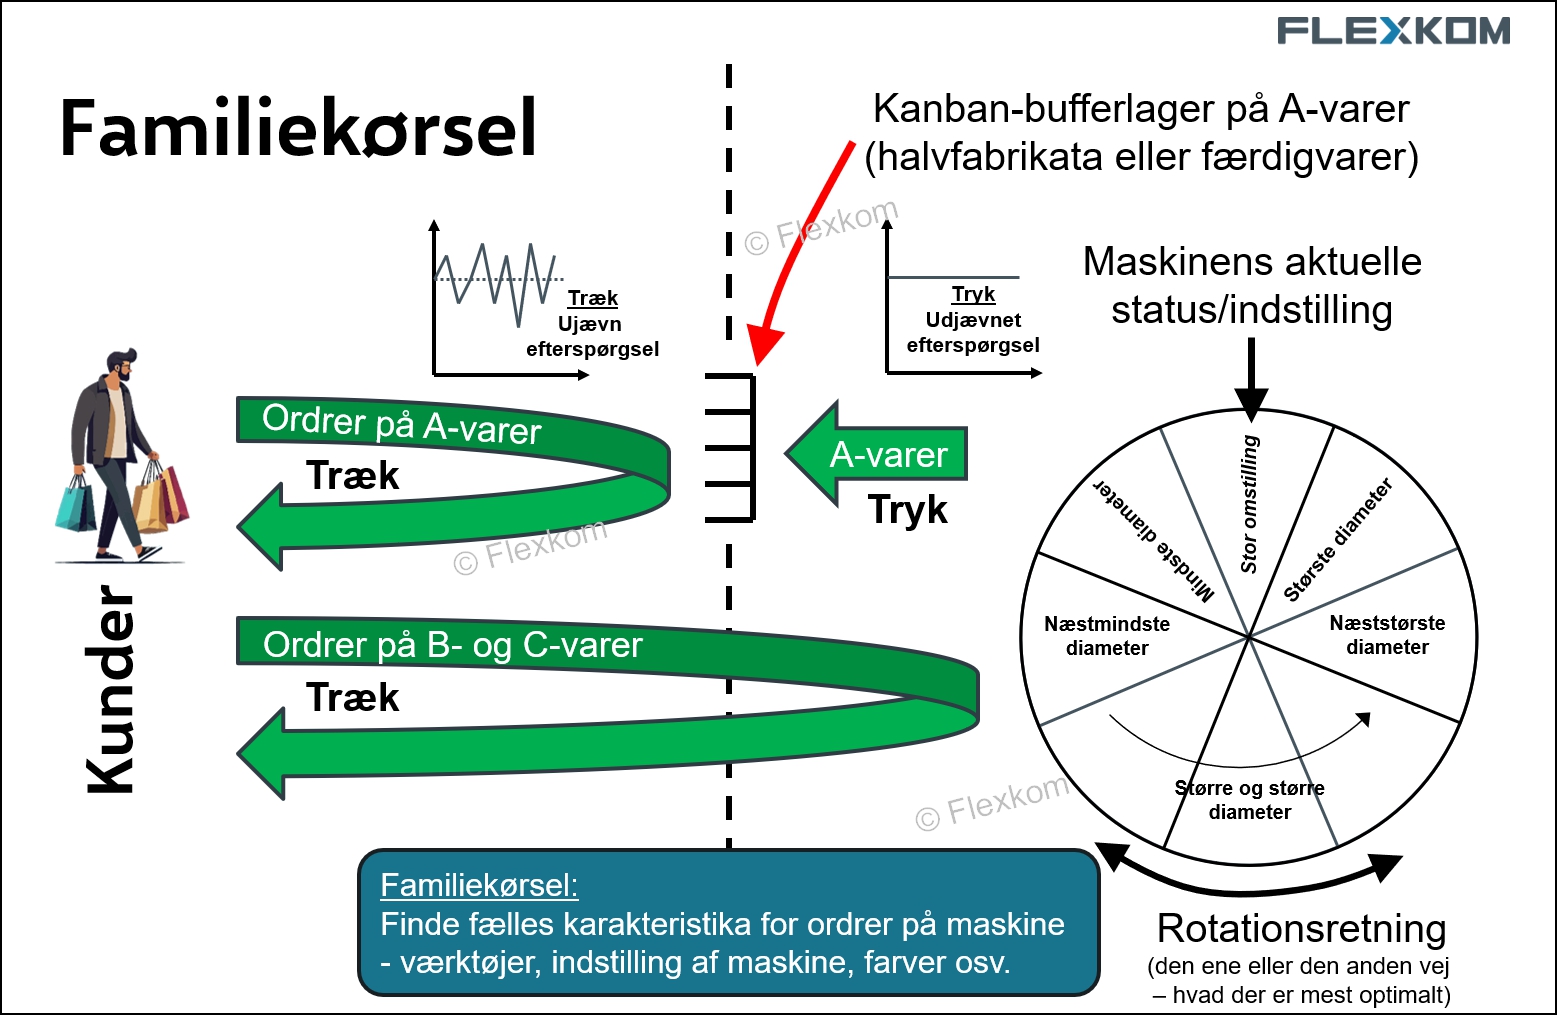
En produktfamilie har nogle “fælles karakteristika” som gør, at der eksempelvis er mindre omstillingstid imellem disse produkter. Måske kan produkter inden for samme familie køres uden at der skal skiftes værktøjer. Eller måske anvendes de samme råvarer. Læs mere nedenfor.
Hvorfor “familiekørsel”?
Målene med familiekørsel er:
- At man springer omstillinger helt over (det vi kalder “intelligent SMED”)
- At man reducere omfanget og antallet af omstillinger i produktionen
Hvad er en produktfamilie?
Som nævnt har en produktfamilie nogle “fælles karakteristika”.
Eksempler på fælles karakteristika:
- Samme værktøjer
- Samme materialer
- Samme farver/maling
- Samme indstilling af maskine
- mm.
Hvilken rækkefølge skal produktfamilierne så afvikles i?
Når vi har identificeret vores produktfamilier, så skal vi fastlægge den “optimale rækkefølge af ordrer”.
Eksempler:
Flexkom:
Strategi, målstyring, fra hamster- til forbedringshjul, stærk problemløsning…
Vi har hjulpet Toyota – mød Flexkom >
- Maleranlæg. Her bør man køre fra lyse til mørkere farver. Undgå at springe imellem farver.
Og til sidst laver vi “den store omstilling” fra sort til hvid… - CNC: Her kan vi måske “låse” 80% af vores værktøjer – fordi de anvendes på “alle emner”.
Derfor er det kun de 20% af værktøjerne, som vi skifter imellem.
Den optimale rækkefølge vil så være, at vi skifter “færrest mulige værktøjer”. - Lager: Vi plukker i samme område – i stedet for at køre på kryds og tværs
Planlægningshjulet – og tiden til én omgang
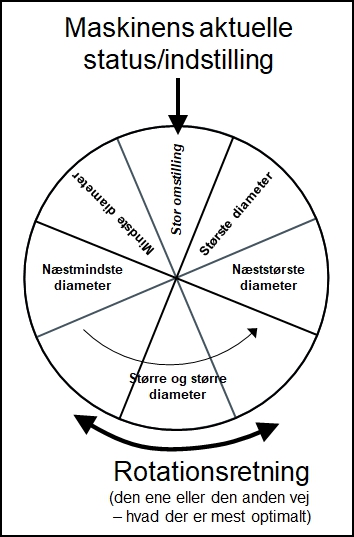
Det leder mig frem til udtrykket “planlægningshjulet”. Planlægningshjulet indeholder alle familier og den rette rækkefølge.
Hvor lang tid skal/må det så tage, at køre en hel omgang?
Når man snakker familiekørsel, så kan der være tendens til, at vi “slår mange ordrer sammen”. Måske kigger vi langt frem i ordrebogen. Men det farlige her er, at det kommer til at tage for lang tid at “køre en omgang i planlægningshjulet”.
Hvis det tager for lang tid at gennemføre en omgang, så ender vi pludselig med afbrydelser. Hvis nu en omgang tager en uge. Og der kommer en hasteordre. Bum – så afbryder vi hjulet…
Så man siger, at hjulet gerne skal snore minimum én omgang per døgn.
Planlægningshjulet skal gerne køre én omgang i døgnet
Hjulets hastighed afhænger selvfølgelig af mange parametre:
- Jeres ordrehorisont
- Jeres kunders forventede leveringstid
- Ordrestørrelser
- Varighed af omstillinger
- osv.
Men princippet er det samme :-)
Lang eller kort tidshorisont
Når jeg nævner, at produktionshjulet gerne skal køre en omgang ret frekvent, så udfordrer det ofte operatørernes ønske om at kigge langt frem. For de vil gerne slå ordrer sammen og undgå omstillinger.
Så det er en fin balance.
Her oplever jeg, at det er vigtigt at nævne for operatørerne, hvorfor vi helst ikke kigger for langt frem – bud herpå:
- Vi trækker på vores råvarer meget tidligt – varer, som vi måske skal bruge til andre ordrer
- Vi bliver ufleksible ift. kunder, ændringer osv.
- Vi får varer på lager, som vi først kan fakturere senere
- Vi kunne bruge timerne på at lave varer, som vi straks kan fakturere – bedre cash flow
Så måske er svaret, at vi sammen skal optimere på vores omstillingstider!
Træk/tryk-principperne kan understøtte familiekørsel
Ofte kan familiekørsel – og hastigheden på produktionshjulet – blive udfordret af “ujævn kapacitetsbelastning”.
- Høj belægning – uha travlhed – hasteordrer
- Lav belægning – masser af tid…
Tryk og træk:
- Hvis alle ordrer “trækkes” igennem produktionen (produktion til ordre), så kræver det ofte en højere grad af fleksibilitet og flere omstillinger.
- Omvendt – hvis vi kan “trykke” nogle varer eks. til et lager (produktion til lager), så kan vi måske reducere behovet for fleksibilitet og lave flere “sunde omstillinger”
Eksempel på brug af træk/tryk
Eksempel på tryk og træk:
- Vi har defineret nogle A-varer (på færdigvareniveau – eller måske på halvfabrikata-niveau) – varer som ofte har ordrer
- Til disse A-varer laver vi et “bufferlager” – som vi “fylder op” når vi har lav efterspørgsel og trækker fra, når vi har høj efterspørgsel
Dette setup betyder, at vi kan reducere behovet for fleksibilitet og omstillinger. Men det kræver selvfølgelig, at I har nogle A-varer som reelt kan bruges til buffer. Men hvis I kan finde nok A-varer til, at I kan buffer på eks. 50% af jeres ordrebelægning, så vil det være et reelt værktøj for jer.
Læs mere om A-varer og produktkategorisering >
Daglige koordineringsmøder
Daglige taktikmøder/tavlemøder/koordineringsmøder kan bidrage meget til familiekørsel. Her “blander” I viden om ordrer, planen og medarbejdernes viden om maskiner og omstillinger.
Her kan I også drøfte, hvilke ordrer I må “slå sammen”. For operatørerne vil typisk gerne kigge laaaangt frem – og undgå omstillinger. Men ulempen er, at I så plukker unødvendigt tidligt af råvarer og får færdigvarer på lager. Desuden kan en kunde måske også skifte mening.
Læs mere – og se video – om Daily Huddle møder >
Andre værktøjer
Andre metoder, som kan bidrage til effektiv udnyttelse af familiekørsel:
- Undgå at jeres betalingsbetingelser til kunderne påvirker deres ordreadfærd (skaber unødvendige bølger i jeres efterspørgsel)
- Undgå store ordrer – brug eks. delleverancer aktivt – så I undgå ordrer som “smadrer jeres planlægningshjul”
- Struktur på lagerstyring – undgå at I ødelægger planlægningshjulet fordi I eks. løber tør for materialer – se artikler om struktureret lagerstyring >
Læs mere
- SMED – reduktion af omstillingstid >
- OEE – værktøjet der giver jer data om behovet for SMED >
- Artikler om produktionsplanlægning >
Dansk Lean Forum
Af Mikkel Smith, Flexkom
Der er en kommentar til indlægget
Skriv gerne en kommentar!
Andre artikler der kunne have din interesse...


[…] Optimering af omstillinger vha. familiekørsel i produktion > […]